
Silicone Injection Molding

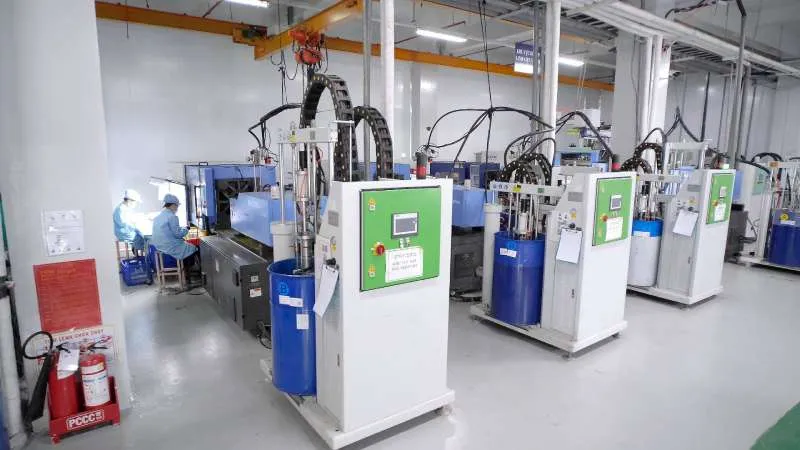

1. Silicone Material Characteristics
Types: Mainly divided into Liquid Silicone Rubber (LSR) and High-Temperature Vulcanization Silicone Rubber (HCR).
LSR: Low viscosity, ideal for intricate structures, rapidly cures under heat (typically 120–200°C).
HCR: High-viscosity solid rubber requiring higher temperature and pressure, often used for large or high-hardness products.
Advantages: High temperature resistance (-50°C to 250°C), flexibility, biocompatibility, and chemical stability.
2. Process Workflow
Material Preparation:
LSR requires precise mixing of A/B components (typically 1:1 ratio) to avoid air bubbles; HCR needs preheating for softening.
Mold Design:
Runner and Venting: Wide runners reduce flow resistance; multiple vent slots prevent trapped air.
Temperature Control: LSR molds require heating (electric or oil systems); HCR molds demand higher temperatures.
Surface Treatment: Polishing or coatings (e.g., Teflon) to aid demolding.
Injection Molding:
Equipment: Dedicated silicone injection machines with cooled screws to prevent premature curing.
Parameters: Low injection pressure (LSR: ~10–30 MPa), precise temperature, and injection speed control.
Curing and Demolding:
LSR cures in 1–5 minutes in-mold; HCR requires longer curing times.
Post-curing (e.g., 200°C/4 hours) may enhance performance.
Post-Processing: Trimming, cleaning, and quality checks (dimensions, hardness, tear resistance).
3. Key Challenges & Solutions
Air Bubbles: Use vacuum injection machines or optimize venting in mold design.
Shrinkage: LSR shrinkage (~0.1–0.3%) requires mold compensation.
Mixing Uniformity: Static mixers ensure thorough blending of A/B components to avoid partial curing defects.
4. Applications
Medical: Catheters, prosthetics, respiratory masks (biocompatibility certifications like ISO 10993).
Automotive: Seals, cable sheaths (oil/aging resistance).
Consumer Electronics: Waterproof gaskets, buttons (wear resistance, insulation).
Food-Grade: Baking molds, nipples (FDA compliance).
5. Equipment Selection
Injection Machines: Horizontal machines with metering pumps and static mixers are recommended.
Mold Materials: High-hardness, corrosion-resistant steels (e.g., S136 mirror steel).
6. Economic Considerations
Mold Costs: High for complex molds, suitable for large-scale production (e.g., 10k+ units).
Efficiency: LSR cycles are short (~1–3 minutes), ideal for rapid mass production.
7. Innovation Trends
Micro-Injection Molding: For micro medical devices (e.g., microfluidic chips).
Automation Integration: Robotics and AI-based quality inspection to improve yield.